先日、縁あって、別の職場の後輩の切削条件を一緒に見る機会がありました。
きっかけは、夜のあいだの出来事でした。無人運転(むじんうんてん=人が付かずに、機械だけで動かす自動運転)の最中にフライスの工具が欠けてしまい、そのまま朝まで削り続けていたそうです。朝、出てきたのは不適合(ふてきごう=図面や決まりどおりにできていない品物)でした。その相談を受けて、それなら条件のほうから一度見てみましょうか、という流れになりました。
話を聞いてみると、その機械では、びびり(加工中に工具や材料が震えて、ウォンウォンと音が出ること)がいつも出ていたそうです。たまに出る特別なトラブルではなく、そういうものだと思って付き合ってきた、という感じでした。それで「切削速度のほうを見直してみましょうか」と私が言うと、後輩はきょとんとした顔で「切削速度って、回転数のことですよね?」と返してきました。
悪気なんてまったくありません。手は早いし、段取りも丁寧な子です。ただ、条件表の数字が「どこから来た数字なのか」を、たぶん一度も教わっていない。聞いてみると「先輩にもらった表の数字を、そのまま入れています」とのことでした。
これ、仕方がないと思うんです。普段の作業をこなしながらですし、自動化が進んだ職場では、切削条件をじっくり学ぶ機会そのものが少ない。誰に最初に教わるかで、かなり差が出ると思っています。数字の意味が分かっていないと、うまくいっても再現できないし、失敗しても直しようがない──のは確かなのですが、それを本人のせいにするのは、たぶん違います。私だって、最初から分かっていたわけではありません。
前の職場には、先輩方がまず汎用機(はんようき=ハンドルを手で回して削る、昔ながらの機械)を使ってから、NC機(プログラムで動かす機械)に進むという文化がありました。ただ、ちょうど私が入ったくらいの世代から、若手が汎用機をメインで使うことは少なくなって、最初からNC機を多く触るようになってきました。私も汎用機を少しだけ触らせてもらったのですが、文字どおり少しだけです。切削条件が感覚で分かるほどには、身につきませんでした。手を動かして体で覚える機会は、これからも減っていくんだと思います。
そんな中で、年の近い先輩が、電卓で切削条件を計算していました。その先輩が、「この工具でこのワークなら、だいたいこれくらい」という自分の中の相場観を、おおまかに教えてくれたんです。数字は暗記するものではなくて、意味があって、計算で出せるものらしい。私がそう考えるようになったのは、そこからでした。
切削条件の話は、突き詰めるとかなり難しいです。材質、工具の材種、機械の状態──ベテラン同士でも意見が割れます。ただ、新人のうちに持っておいてほしいのは細かい数字そのものではなくて、三つの数字が、それぞれ何のためにあるのかだと思っています。今日はそこだけを、現場の先輩がとなりでしゃべるくらいの温度で書いてみます。
この記事でわかること
- 切削速度・送り・切込みの「役割分担」(どれが何に効くのか)
- 回転数と切削速度はどう違うのか、なぜ混ざってしまうのか
- カタログの推奨条件が「幅」で書いてある理由と、どこから試せばいいのか
切削条件って、そもそも何の話?
切削条件というと身構えてしまいますが、中身は「どれくらいの速さで、どれくらいずつ、どれくらい深く削るか」の三つだけです。旋盤でもマシニングでも土台は同じ。名前は、切削速度・送り・切込みといいます。
私は後輩に説明するとき、三人の係に例えることにしています。学校のクラスと同じで、それぞれ担当が違うんです。
| 条件 | 単位 | ざっくり言うと | 主に効くところ |
|---|---|---|---|
| 切削速度(Vc) | m/min | 刃先が材料の上を走る速さ | 工具の寿命と熱=工具の寿命係 |
| 送り(f・fz) | mm/rev(旋削) mm/tooth(フライス) |
一回転、または一刃でどれだけ進むか | 仕上がりの面と加工時間=仕上がりと時間係 |
| 切込み(ap) | mm | 一回でどれだけ深く食い込ませるか | 切削抵抗と機械の負担=機械の体力係 |
単位を見ると、それぞれの性格が透けて見えてきます。切削速度だけ「メートル毎分」で、人が歩く速さと同じ言い方をしていますよね。刃先が材料をこすっていく速さの話だからです。送りは一回転あたり・一刃あたりのミリ、切込みはただのミリ。単位が違う=見ているものが違う、ということです。
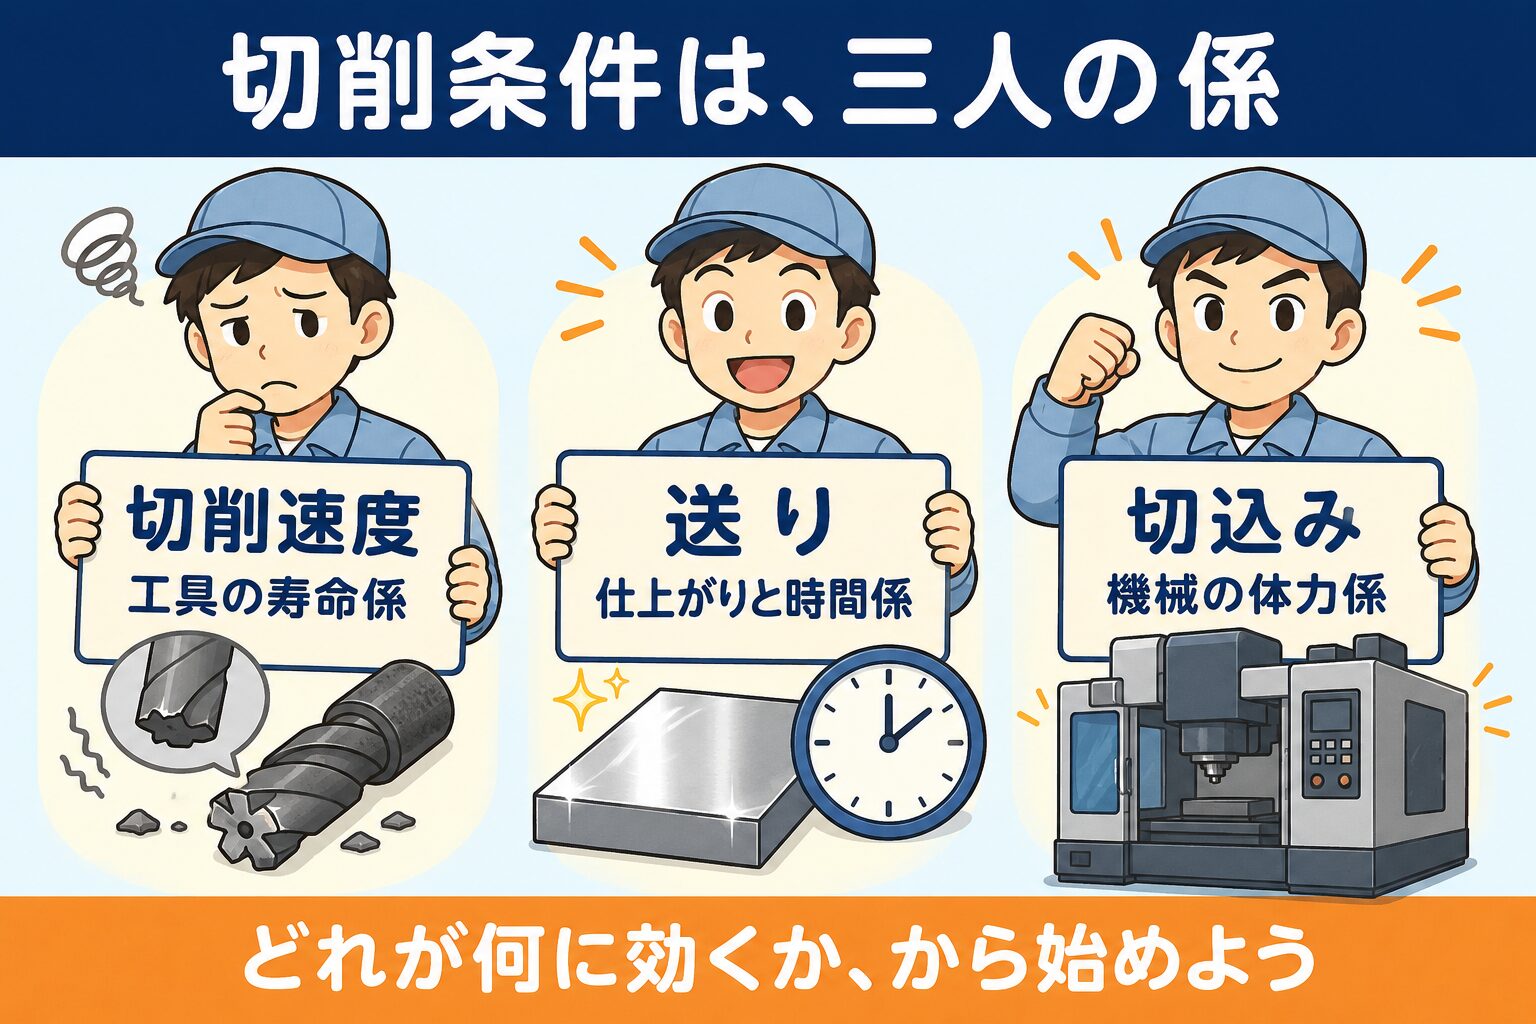
実際の加工では、三つは互いに影響し合います。ここでは「主に何に効きやすいか」で役割を分けています。
回転数と切削速度は、別物です
ここが、新人時代の最大の関門だと思っています。どちらにも「速さ」の匂いがあるので、混ざってしまうのも無理はないんです。正直に言うと、私も電卓の先輩に計算を教わるまでは、回転数と送りを、感覚で覚えようとしていました。計算で出せるものだと、知らなかったからです。
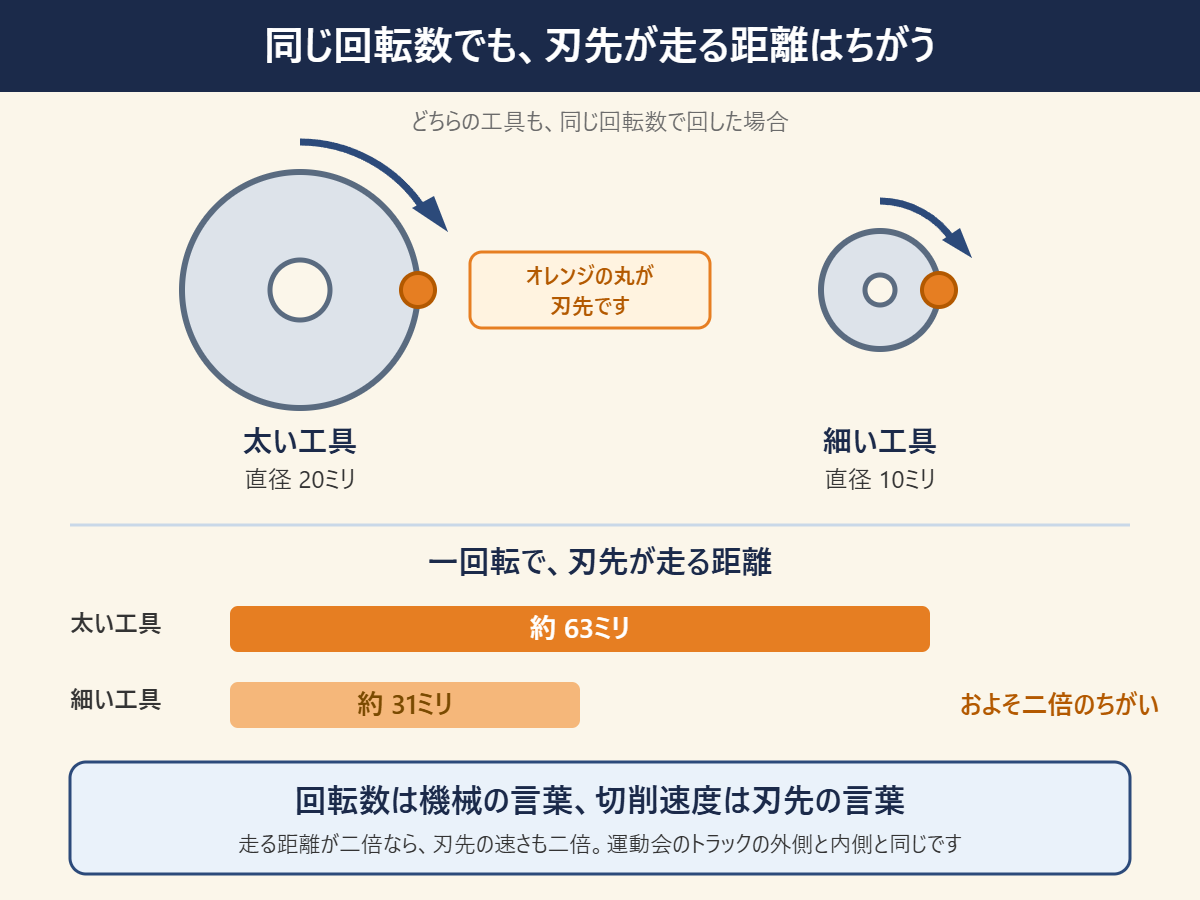
覚え方はひとつだけ。回転数は機械の言葉、切削速度は刃先の言葉です。
回転数(min⁻¹。rpmと書くこともあります)は、主軸が一分間に何回まわるか。操作盤に打ち込む数字で、これは機械側の都合で話しています。いっぽう切削速度(m/min)は、刃先が材料の上を一分間に何メートル走るか。削られている材料の側から見た、刃先の速さです。
この二つを結びつけるのが、次の式です。
回転数 n = 1000 × 切削速度Vc ÷(3.14 × 直径D)
たとえば、切削速度100m/minで直径10mmのエンドミルを回すなら、1000×100÷(3.14×10)でおよそ3,185回転。円周率をもう少し細かく取れば3,183くらいで、末尾は多少ぶれます。ただ、そこは神経質にならなくて大丈夫です。現場ではキリよく「3,200くらい」で押さえておけば、感覚としては十分に使えます。キリのいい数字にしておくと、タップの送り(回転数×ねじのピッチ)を入れるときにも計算がラクなので、私はそうしています。
そして、ここが取り違えの多いところなので太字で書きます。式の中のDは、旋削では工作物(削られる材料)の直径、フライスでは工具(カッタ)の直径です。三菱マテリアルの計算式ページでも、旋削はDm=被削材直径(ひさくざい=削られる材料)、フライスはDC=カッタ径と書き分けられています。旋盤とマシニングを行き来する職場ほど、ここが混ざります。
この式が腹に落ちると、いろいろ見えてきます。同じ3,000回転でも、φ10とφ20のエンドミルでは刃先が走る速さは倍ちがう。旋盤で外径を細くしていけば、回転数をそのままにしている限り刃先の速さは落ちていく。「回転数は変えていないのに調子が変わった」の正体は、たいていこれです。
それと、こういうこともあります。工具が細くなるほど、同じ切削速度を出すのに必要な回転数は大きくなります。ですから小径の工具では、機械の回転数を上限まで上げても、カタログの推奨する切削速度に届かない、ということが起こり得ます。機械が出せる回転数には、必ず上限がありますから。「めいっぱい回しているんだから、刃先も速いはずだ」とは限らない、ということです。
とはいえ、毎回この式を手で計算するのは面倒ですよね。電卓代わりに使えるツールを置いておきます。旋削とフライスを切り替えて、分かっているところに数字を入れると、回転数・周速(切削速度)・送りのうち、出せるものが自動で出ます。ぜひ下の欄で、いま使っている条件を入れてみてください。
その数字には、ちゃんと理由があります
ここからが本題です。
切削速度=工具の寿命係
切削速度をいじると、いちばん大きく動くのが工具の寿命です。三菱マテリアルの資料には、切削速度が速くなると切削温度が上がり、工具寿命は極端に短くなる、と書かれています。同じ資料(旋削の場合)には切削速度を20%上げると工具寿命は2分の1、50%上げると5分の1に落ちるとも。旋削の話なので全加工にそのまま当てはめることはできませんが、「ちょっと上げただけ」のつもりが寿命を半分にしている、という感覚は持っておいて損はありません。
では遅ければ安全かというと、そうでもないのが面白いところです。同じ旋削の資料には、切削速度が低い側(資料では20〜40m/min)でもびびり振動が出やすく、工具寿命は短くなる、とあります。これも旋削のデータですし、そもそも何m/minからが「低い」かは材質や工具でまるで変わります。数字をそのまま自分の加工に持ち込むのではなく、速度は上げすぎても下げすぎてもハズレる、という形でつかんでおいてください。
低速でもうひとつ厄介なのが構成刃先(こうせいはさき)です。削りかすが刃先にべったりくっついて、そいつが刃先のふりをして削ってしまう現象のこと。ブラザー工業の技術記事によると、切削速度が遅くて温度が上がりきらない領域や、潤滑不足、切れ味の悪い条件で出やすいそうです。くっついては剥がれるを繰り返すので加工面に凹凸やむしれが残り、刃先も傷みます。「ゆっくり丁寧に削ったのに面がガサガサ」の犯人は、たいていこいつです。
速すぎてもだめ、遅すぎてもだめ。真ん中のいいところを探す数字だと覚えておいてください。
送り=仕上がりと時間係
送りは、仕上げ面の粗さと直結しています。三菱マテリアルの資料でも、送りは仕上げ面粗さと大きな関係があり、要求される仕上げ面粗さによって決まる場合がほとんど、とされています。面がきれいに出ないときに真っ先に疑うのが送り、と覚えてください。
※フライスで実際に機械へ入力するのは、この一刃あたりの送りに刃数と回転数を掛けた「テーブル送り(mm/min)」であることが多いです。この記事の計算ツールでも出せます。
旋削には、理論上の仕上げ面粗さを出す式があります。ざっくり言うと「送りの2乗を、8×コーナ半径で割る」という形。大事なのは細かい数字ではなく、送りが2乗で効いているということです。送りを半分にすれば、理論上の粗さは4分の1。けっこう効きますよね。
ただし、タダではありません。送りを半分にすれば削る時間は倍。きれいさと時間は、いつも天秤に乗っています。今日の部品は面優先か、数を流すのが優先か。決めるのは式ではなく現場の判断です。
それと、送りは下げればいいというものでもありません。同じ資料には、送りを小さくすると逃げ面摩耗(にげめんまもう=刃の逃げ面がすり減ること)が大きくなり、工具寿命が極端に短くなるとも書かれています。
仕上げ面の粗さそのものは、別の記事で図面記号の読み方から書いています。送りの数字が図面とつながって見えてくるはずです。→【製造業の基礎】表面粗さってなに?RaとRzは「ざらざら・つるつる」でつかむ
切込み=機械の体力係
最後が切込みです。ここでつまずく新人がとても多い。理由ははっきりしていて、切込みだけは、一つの公式だけで答えが決まる数字ではないからです。
三菱マテリアルの資料には、切込みは被削材の取り代(とりしろ=削って落とす分の厚み)とその形状、工作機械の動力、剛性(ごうせい=力がかかっても変形しにくい強さ)、工具の剛性などによって決まる、とあります。つまり、材料の都合と目の前の機械の体力で決まる数字。同じ図面・同じ材料でも、がっしりした機械と華奢な機械では答えが変わります。
ここは役割分担でつかんでください。切削速度と送りは、工具メーカーがカタログで目安を出してくれる部分。切込みは、自分の機械とワークを見て自分で決める部分。一発で答えが出る式が見つからないのは、探し方が悪いからではありません。取り代や機械、工具、ワーク、治具の状態まで見ないと決めきれない数字なんです。それが分かるだけで、ずいぶん気が楽になるはずです。
もうひとつ。同じ資料には、切込み量が変わっても工具寿命は大きく変わらないとあります。切込みが効くのは寿命よりも、切削抵抗・機械への負担・びびりのほう。ただし浅すぎると刃がこすってしまい、かえって寿命を縮めるとも書かれています。深すぎも浅すぎもよくないのは、速度と同じですね。
カタログの数字が「幅」で書いてある理由
工具のカタログを開くと、推奨条件はたいてい「幅」で書かれています。たとえばオーエスジー(OSG)のよくあるご質問には、中炭素鋼にスパイラルタップを使う場合の切削速度が7〜12m/minという例が出てきます。ピンポイントの一個ではなく、範囲。
言葉だけだと伝わりにくいので、カタログ風の例をひとつ作ってみました。実際の誌面はメーカーによって違いますが、雰囲気はこんな感じです。
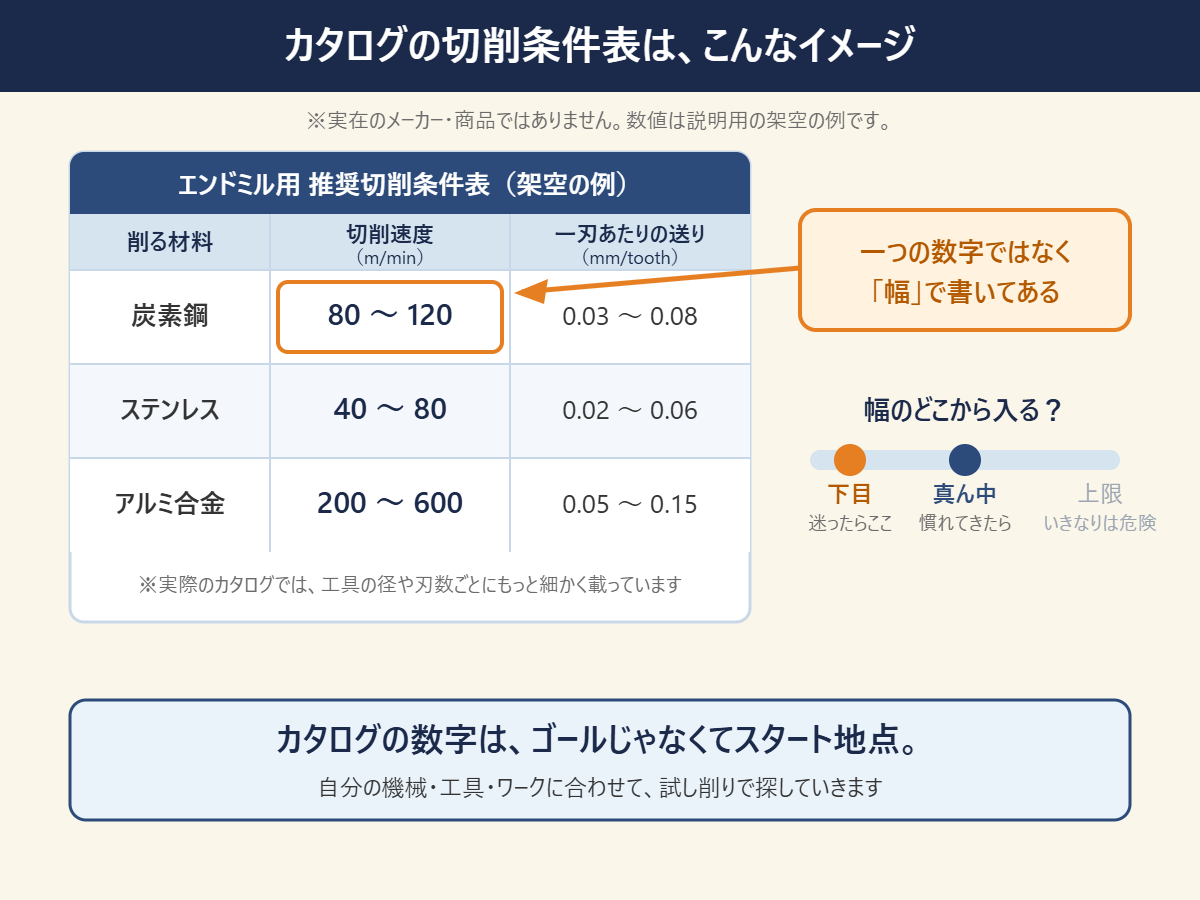
私はこの数字を、あくまで基準だと思って見ています。ただ、そのまま過信はしないようにしています。車のカタログに載っている燃費と同じで、実際に走る道では数字が変わりますよね。切削条件も、実際の機械と段取りの上では変わります。そもそも、ここに幅があるのはメーカーが正直だからだと思っています。機械の剛性もクーラントのかかり方も、職場ごとにまるで違いますから。全部の現場に効く一個の数字なんて、書けるはずがないんです。
基本は、下目から様子を見る
では、幅のどこから入るか。先ほどのOSGの回答では、この7〜12m/minに対して「まずは、下目から様子を見るために、7m/minとします」と説明されています。タップの計算例なので、すべての工具に当てはまる決まりではありません。それでも、控えめな側から入って様子を見ながら上げていくという手順は、タップに限らず応用が利く考え方だと、私は思っています。
下から入るのは、調整しやすい入り方です。もちろん低すぎれば、びびりや構成刃先が出ることもあるので、異常があれば見直します。それでも、上から入って外すと、工具が飛びます。どちらの失敗が高くつくかは、考えるまでもありません。新人のうちは、これ一本で大丈夫です。迷ったら、下目から。
慣れてきたら:私は真ん中から基準を作ります
ここからは参考までに、私自身のやり方も書いておきます。スローアウェイのカッター(刃先のチップだけを交換して使う方式の刃物)であれば、自分の基準を作るために、推奨条件の真ん中あたりから始めることが多いです。ワークも治具(じぐ=材料を機械に固定するための道具)も、そこそこ剛性がありそうだと感じたときに限りますが。真ん中から入っておくと、上げたときと下げたときの違いが、自分の中で比べやすくなります。
ただ、これは自分の基準と感覚ができてからのやり方です。下目は安全側の入り方、真ん中は基準づくりの入り方で、役割が違うだけ。判断がつかないうちは、迷わず下目でいいと思います。
困ったとき、どこを・どう触る?
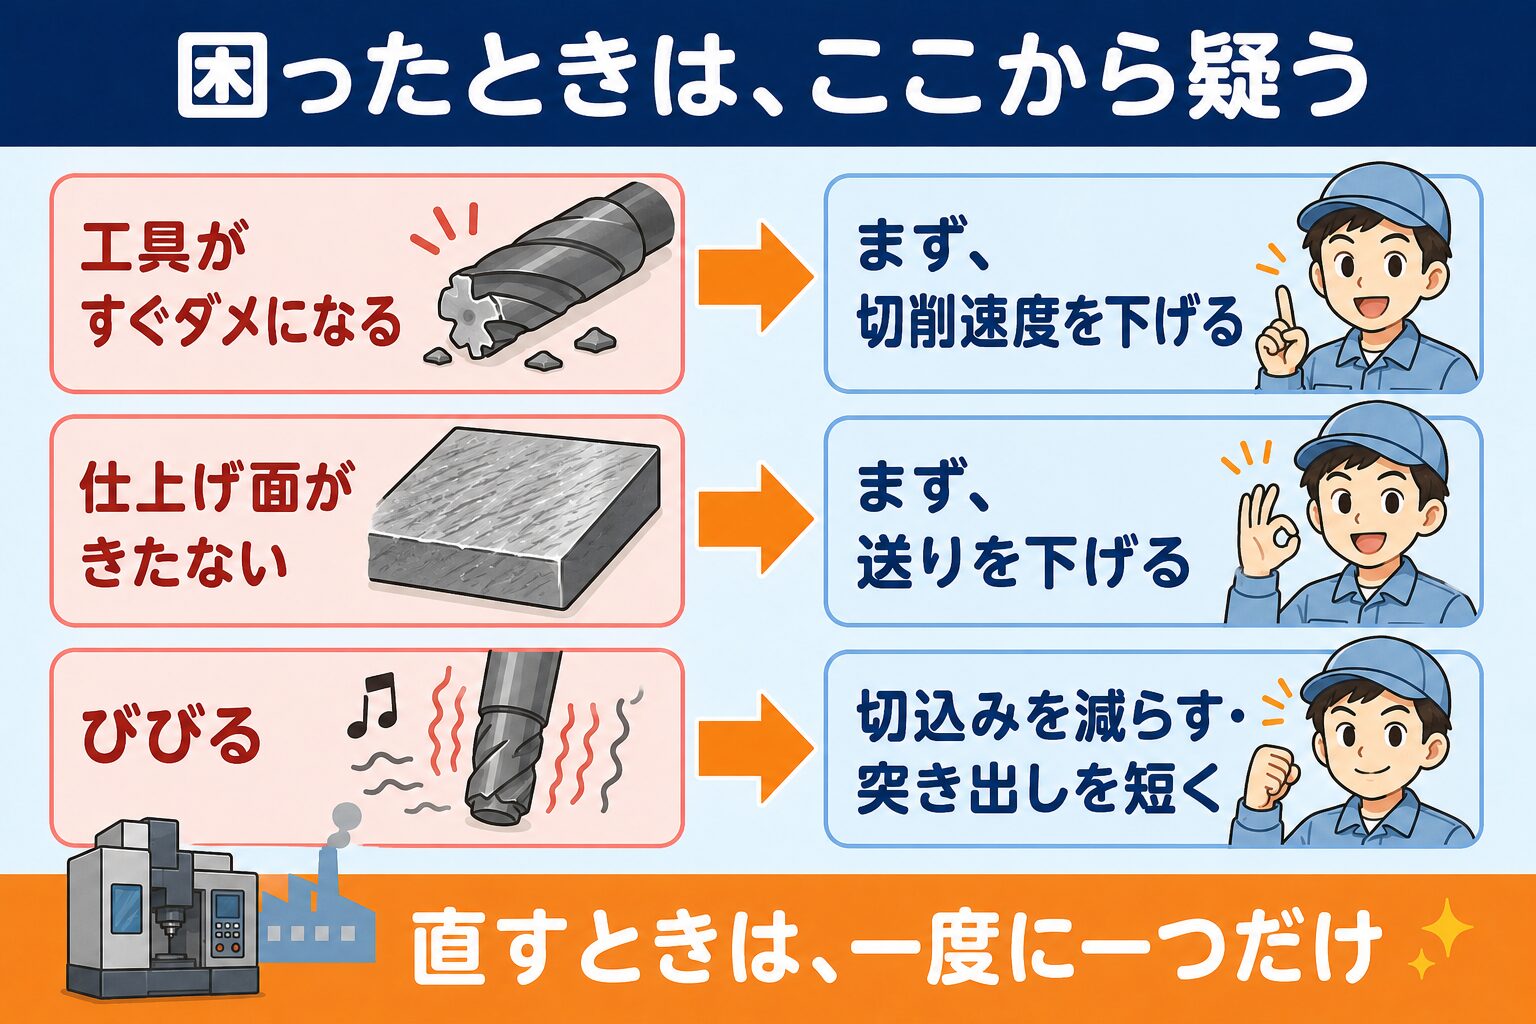
実際の現場では、条件を決めるより「うまくいかないときに何を直すか」で悩む時間のほうが長いと思います。工具メーカーの資料をもとに、代表的な症状と、まず触るところをまとめました。ただし、これは「まず確認する場所」の目安で、これだけ触れば直るという処方箋ではありません。一つずつ確かめていきます。
| 出ている症状 | まず触るところ | ひとこと |
|---|---|---|
| 工具がすぐダメになる | 切削速度を下げる | 寿命に一番効くのが速度。ただし低速すぎても寿命は落ちる |
| 仕上げ面が汚い | 送りを下げる | 面は送りの影響が大きい。低速で削っているなら構成刃先も疑う |
| びびる(音・波模様) | 切込みを減らす/突き出しを短く/回転数をずらす | 送りが遅すぎてびびることもある。原因が一つとは限らない |
びびりについては、OSGのよくあるご質問に対策がまとまっています。切削速度が速いなら回転速度を下げる、送りが遅いとびびりやすいので一刃あたりの送り量を大きくする、切込みが大きいなら小さく調整する、刃長や突き出しを短くして振れを抑える。共振しているときは回転数を変えて共振域を避ける、という手もあります。
ここで、冒頭の話に戻ります。あの機械では、びびりが出るたびに回転数を下げる、という対応がずっと続いていました。速いから震えるんだろう、落とせば静かになるだろう。その気持ちは、すごく分かります。
ところが、工具の直径を聞いて周速(=切削速度)を計算してみたら、様子が違いました。その工具径だと、機械の回転数を上限まで上げても、カタログが推奨する切削速度に届かないんです。今回はアルミ用の、ダイヤモンドの刃が付いたカッターでした。推奨の切削速度がかなり高い部類の工具なので、なおさら届いていなかった、ということになります。つまり、もともと低速側で削り続けていたことになります。低速側で出やすいと言われるのは、びびりと構成刃先。ここまで読んでくださった方なら、もうお分かりだと思います。よかれと思って動かしていた方向は、この機械に限っては、逆向きだったんです。
そしてこれは、音を聞いていても分からなかったことでした。式に工具の直径を入れて、数字を出して、はじめて見えた。順番は数字が先、というのは、こういうことなんだと思います。
この後どう対処したかは長くなるので今回は割愛しますが、少なくとも「回転数を下げる一手」ではなかった、ということだけは覚えておいてください。だからといって、「びびったら回転数を上げればいい」という話でもありません。まず数字で現在地を確かめる、という話です。
基本は、一度に一つだけ
もうひとつ、条件を触るときのお願いを書いておきます。直すときは、一度に一つだけ変えてください。まとめていじると、良くなっても悪くなっても何が効いたのか分かりません。一個ずつ動かせば、その一回が経験値として残ります。新人のうちに身につけてほしいのは、こちらです。
慣れてきたら:私は削りながら探ります
と、偉そうに書きましたが、白状します。人に教えるときは私もこう言いますし、本来それが正攻法だと思っています。ただ私自身は、削りながらオーバーライド(=送りや回転数を、加工中につまみで%単位に調整できる機能)をいじって、いいところを探ることのほうが多いです。それができるのは、たぶん基準になる数字が頭に入っているからで、順番としては先に基準、後から手加減です。最初のうちは、面倒でも一つずつ。遠回りに見えて、これがいちばん早い道です。
条件を上げるときの、安全のはなし
条件を触るのは怖い、という声をよく聞きます。その感覚は正しいです。条件をいじるというのは、回っている刃物と材料にかかる力を自分の手で増やすことですから。ただ、怖いから触らない、では一生「言われた数字」のままです。手順さえ踏めば、そんなに怖いものではありません。
条件を触ったあと、私が見ているのは、音と振動、それに切粉(きりこ=削りかす)の色と形です。色は熱の具合の目安として、形は削れ方の目安として見ています。前の職場は同じ加工が続かない仕事だったので、毎回そうやって条件を考える必要がありました。数をこなすうちに、自然と見るようになった、という感じです。
冒頭の不適合も、もとをたどれば、工具が欠けたことに気づかないまま削り続けてしまったことでした。欠けたまま回っていると、寸法や面が図面から外れるだけでなく、工具そのものを折ってしまうこともあります。だからこそ、音と振動と切粉の変化に気づける目を、早いうちから育てておきたいんです。
先輩に「音で分かる」と言われて、突き放されたように感じた方もいると思います。でもあれは意地悪ではなくて、数字を理解したうえで音を聞くと、たしかに分かるようになる、という話なんです。順番は数字が先。感覚は後からついてきます。
まとめ:正解は、自分の機械の中にある
長くなったので、クラスの係と同じで担当がちがう、という三人の係をもう一度だけ。
- 切削速度は工具の寿命係。上げれば速いが、工具の寿命はぐんと縮む。遅すぎもだめ。
- 仕上がりの面と加工時間を握っているのが送り。2乗で効くので、下げると面はきれいに、時間は倍に。
- 切込みは、機械とワークの体力しだい。ここだけは一つの公式では決まらず、自分で見て決める部分です。
そして、いちばん持ち帰ってほしい一文をもう一度。カタログの数字は、ゴールじゃなくてスタート地点です。切削条件に、どこでも通じる唯一の正解はありません。自分の機械、自分の工具、自分のワークでの正解を、試し削りで見つけていく。面倒に聞こえますが、機械加工のいちばん面白いところは、たぶんここだと思っています。
切削条件は、誰に最初に教わるかで、ずいぶん景色が変わってしまう分野だと思っています。教わる機会がないまま数字だけを渡されている方にとって、この記事がその「最初のひとり」の代わりになれたなら、書いた甲斐があります。
今日からできる、いちばん小さな一歩を書いておきます。今使っている条件表の数字が、カタログのどの範囲から来ているのか、一度だけ見比べてみてください。それだけで、明日から数字の見え方が変わります。
参考にした資料
- 三菱マテリアル「旋削加工の計算式」
- 三菱マテリアル「フライス加工計算式」
- 三菱マテリアル「旋削加工の切削条件による影響」
- オーエスジー よくあるご質問(びびり対策)
- オーエスジー よくあるご質問(タップの切削条件・計算例)
- ブラザー工業 SPEEDIOナビ「構成刃先とは」
→ あわせてどうぞ!


以上、ご安全に!!
コメント