「工具カタログの推奨切削条件、開いたところで結局どう決めればいいのか分からない」──そう感じたことのある方、多いんじゃないでしょうか。私も現場でカタログの数字の幅を眺めながら、手が止まってしまうことがあります。
実はこの記事、入り口は少し遠回りです。切削条件そのものの話の前に、まずアプリの話をさせてください。私が後輩のためにAIと一緒に作った「NC手帖」というアプリに、ひとつだけ入れられなかった機能があるからです。
この記事でわかること
- NC手帖のアプリで諦めた「AIに切削条件を相談する」機能を、読者が自分の手で1回だけやれる形にして回収した話
- 実際に工具カタログを開いて、AIとやり取りした2往復の内容(コピペ用プロンプト付き)
- 「剛性があれば負荷を掛ける」という私の勘に、AIがくれたひとつの言葉
- AIに切削条件を相談するときに、渡していいものと渡してはいけないもの
NC手帖に、入れられなかった機能があります
以前、後輩のためにAIと一緒に「NC手帖」というアプリを作った話を書きました。工具径や材料を入れると、回転数や送りを相互に計算してくれる、現場のポケット電卓のようなアプリです。
このアプリを作っているとき、実はもうひとつ機能を試作していました。切削条件そのものをAIに相談できる、開発中に「AI切削条件アドバイザー」と呼んでいた機能です。ただ、この機能は今、止めてあります。
なぜ諦めたか
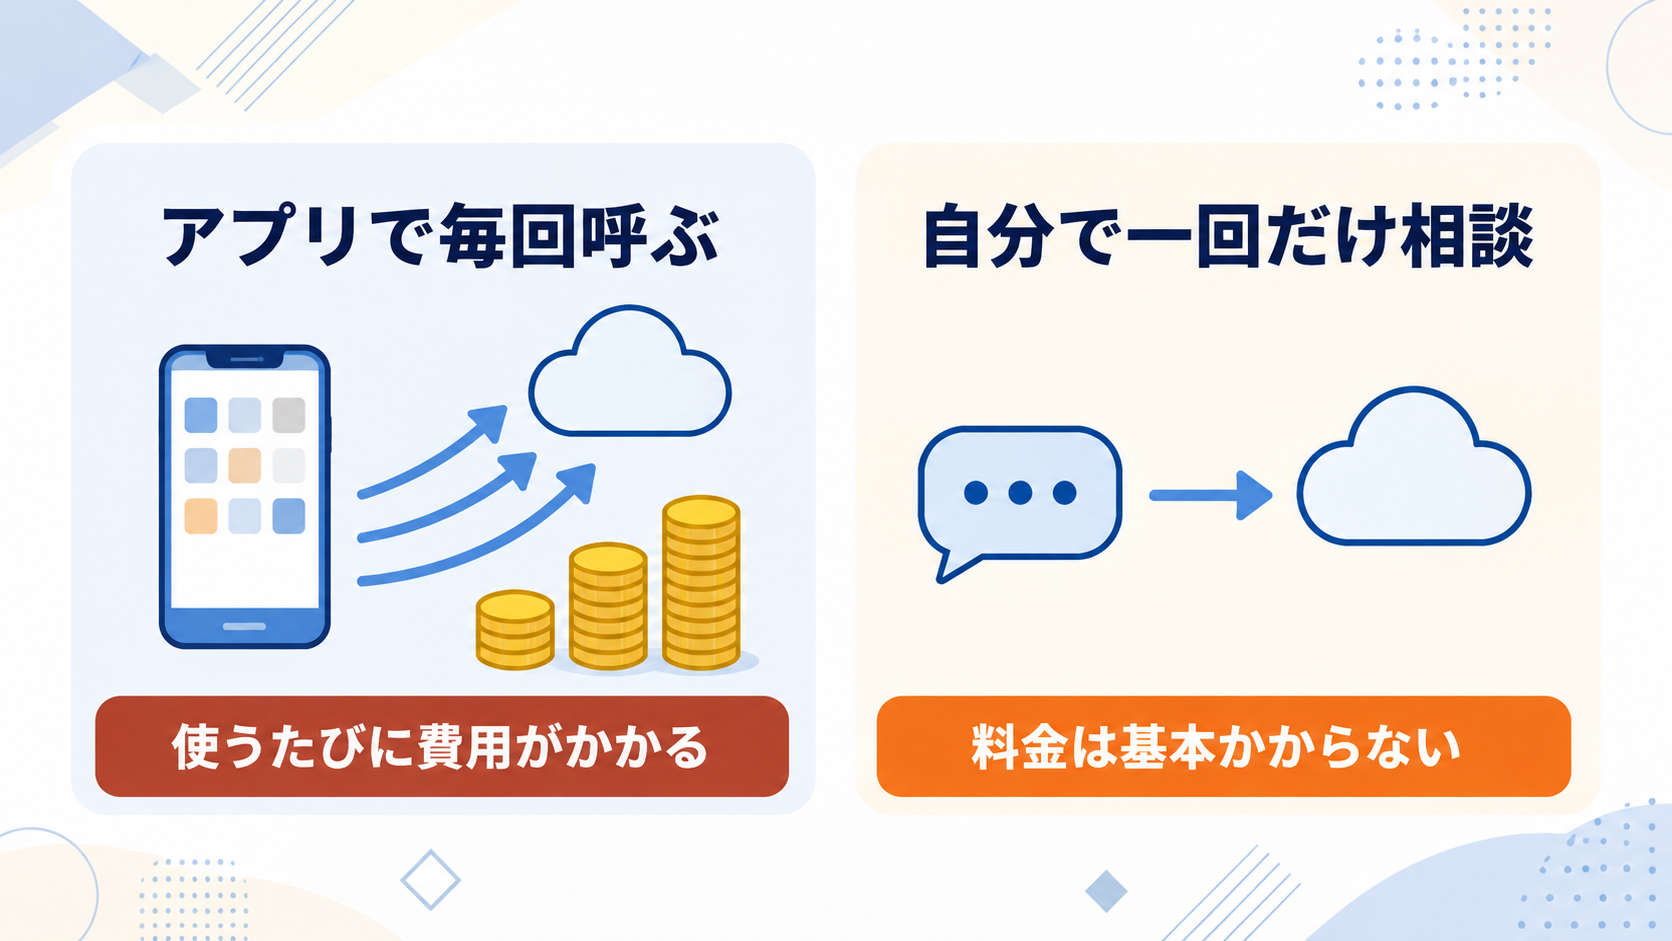
理由はシンプルで、コストです。工具径や材料から回転数を計算するだけなら、アプリの中だけで計算が完結するので費用はかかりません。ですが「AIに切削条件を相談する」機能は、使うたびに外部のAIサービスを呼び出す設計にしていました。
呼び出すたびに料金が発生する仕組みは、個人で無料公開しているアプリでは支えきれません。使う人が増えるほど費用も増える構造だったので、今は計算機能だけを残し、相談機能そのものは無効化しています。
でも、ひとりで1回聞くだけなら、アプリ側の費用はいらない
アプリの中で「毎回自動で呼ぶ」から費用が発生するのであって、ご自分が使い慣れているAIのアカウントで、自分の手で1回だけ相談するだけなら話は別です。使うのはChatGPTやClaudeのようなAIで、それなら、アプリ側で負担していたAPIの費用はかかりません(AIサービス自体の料金は、使うサービスやプランによります)。
というわけで、アプリでは諦めた「AIに切削条件を相談する」を、読者のみなさんが自分の手で1回だけやれる形にして、実際にやってみることにしました。
ちなみに、切削速度(Vc)や1刃あたりの送り(fz)といった切削条件そのものの基礎は、以前【製造業の基礎】切削条件ってなに?という記事で書きました。今日はそちらを読んでいただいた前提で、実際にカタログを開くところから始めます。あちらが「どこから入るか」の話なら、今日は「入ったあと、どちらに振るか」の話です。
実際にやってみます。カタログを開いて、AIに切削条件の決め方を聞いてみました
今日開いたのは、三菱マテリアルの正面フライスASX445シリーズ(汎用・一般切削用)の、推奨切削条件が載っている公開カタログです。ログイン不要で誰でも見られます。詳細・最新の情報は必ず公式のPDFでご確認ください。
三菱マテリアルの公開カタログ(ASX445・正面フライス)によれば、ステンレス鋼(SUS304など、かたさ270HB(ブリネル硬さ)以下)の場合、代表的なインサートで切削速度は目安として220m/min(170〜270の幅)、1刃あたりの送りは削り方の区分によって0.15/0.2/0.3mm/tの3段階に分かれています(インサートの種類によって数値は変わります)。あくまで目安の数値で、実際の条件はカタログの表そのものを見ながら確認していただくのが確実です。
今日の私の状況は、材料はSUS304、工具は正面フライス、機械はがっしりしたマシニングセンタ(機械の剛性は高い)、ただしワークと治具は頼りない(剛性が低く、ビビリが心配)というものでした。この数字とこの状況を、そのままAIに渡しました。
今回使った内容を、そのまま型にしてあります。
▼ここから先はコピペ専用のプロンプトです。〈 〉の部分をご自分の状況に書き換えてから、AIに貼り付けてください。
マシニングセンタで〈材料、例:SUS304〉の〈加工内容、例:平面〉を〈工具の種類、例:正面フライス〉で削ります。切削条件の決め方を相談させてください。

状況:
・機械:〈機械の状態、例:がっしりしたマシニングセンタ(機械の剛性は高い)〉
・ワークと治具:〈ワークと治具の状態、例:頼りない(剛性が低く、ビビリが心配)〉
・工具:〈メーカー名・工具の型番〉

メーカーの公開カタログ(推奨切削条件のPDF)から自分で読み取った数値:
・切削速度:〈カタログに書いてある切削速度の目安と幅〉
・1刃あたりの送り:〈カタログに書いてある送りの目安と幅〉

聞きたいこと:
カタログの真ん中の数字から始めるのがいいのでしょうか。それとも、この状況なら上下どちらかに振ったほうがいいのでしょうか。理由もあわせて教えてください。

(念のため:ここで出てくる数字はそのまま使わず、必ずメーカーの公式カタログと照らし、無理のない条件から少しずつ試してください)
数字はカタログの表そのものではなく、公式カタログの記載を確認したうえで自分の言葉に打ち込んだものです。表の体裁はもちろん載せていません。
AIはこう返してきました
AIからの答えはかなり長かったので、そのまま載せるのではなく、私の言葉でかみ砕きます(今回はChatGPTで相談しました)。
まず、カタログの中央値(Vc220・fz0.2あたり)から始める必要はない、という答えでした。ワークと治具が頼りない今回のような状況なら、少し低めから入るのが素直だということです。AIが条件を決めたわけではなく、考える材料として受け取っています。
ただし、SUS304には注意点があるとも言われました。加工硬化(かこうこうか。削っているうちに材料の表面が硬くなってしまう現象)しやすい材料なので、ビビリが怖いからといって送りを極端に下げすぎると、刃が食い込まずに擦ってしまい、かえって熱がこもって硬い層を作ってしまうそうです。AIいわく、SUS304では「怖がって擦らせない」ことも同じくらい大事とのことでした。
もうひとつ印象に残ったのが、ビビリが出たときの動き方です。いきなり送りをどんどん下げ続けるのではなく、まず切込みを浅くする、それでもダメなら回転数を変えてみる、という順番で探るのがいいという話でした。「送りを下げ続けない」というのが、AIの答えの中でも特に強調されていた点です。回転数については、下げれば必ず静かになるとは限らず、逆に少し上げた方が落ち着くこともあるそうです(このあたりはAIの経験則としての説明で、当ブログとして検証したものではありません。次に試す選択肢の一つとして、頭の片隅に置いています)。
ちなみにこの最初の回答の最後には、カッタの径や刃数、実際の切込みの数値まで教えてもらえれば、もっと具体的な回転数まで一緒に詰められます、ともAIから言われていました。ただ、その時点ではそこまで詳しい情報を渡していなかったので、まずはこの回答を持ち帰って、自分がふだん使っている基準と答え合わせをしてみることにしました。
答え合わせ。「勘」が、言葉になった
AIの答えを聞いたうえで、今度は私からひとつ質問をぶつけてみました。実際に送ったメッセージがこちらです。
ありがとうございます。ひとつ答え合わせをさせてください。
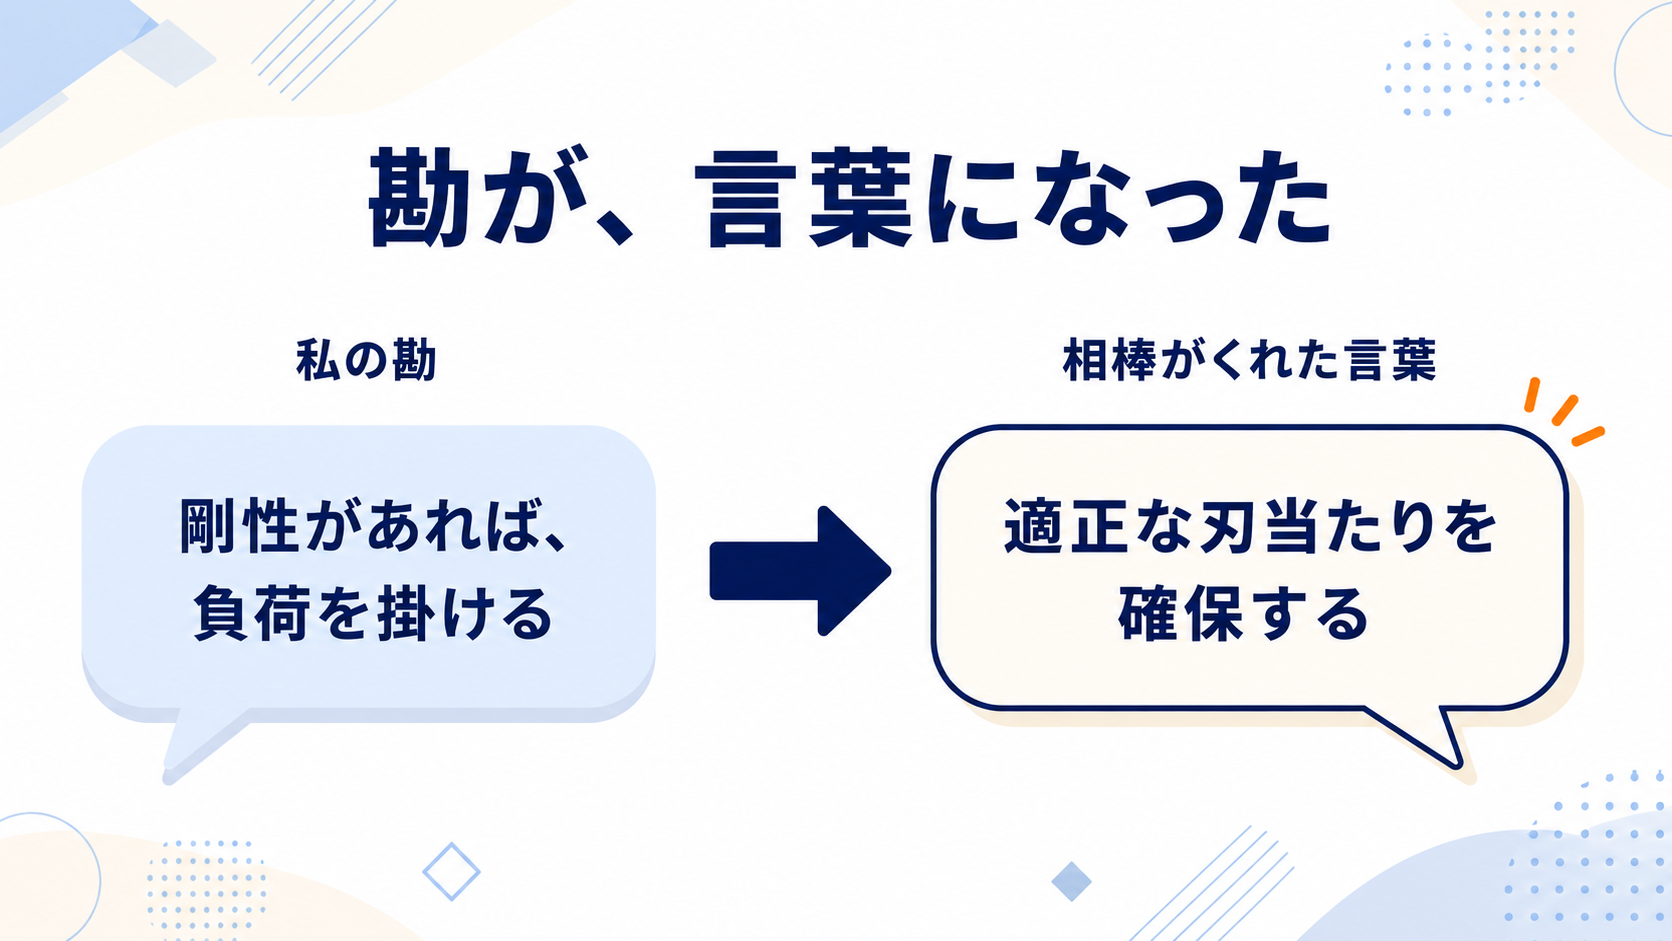
私は普段、「ワークや治具に剛性があれば、あえて負荷を掛けてビビリを抑える。剛性が無ければ、とにかく抵抗が少なくなるようにする」という基準で考えています。カタログの真ん中の数字は、答えではなく基準として見ています。
この考え方をどう思いますか。合っている部分・危ない部分・付け足したほうがいい注意点があれば、率直に教えてください。
これに対してAIは、かなり良い基準だと思う、というところから答えてくれました。そのうえで、私の「剛性があれば、負荷を掛ける」という言い回しを、こんな言葉にしてくれました。
ここは、「負荷を掛ける」のではなく、「適正な刃当たりを確保する」と置き換えると、とてもいいと思います。
長年、感覚だけでやってきたことに、初めてちゃんとした言葉がついた瞬間でした。
今回の実演は、ここで区切ります。カッタ径や刃数まで踏み込んだ先は、あなたの機械の番です。あなたの相棒(AI)と一緒に、試してみてください。
AIに渡してはいけないものがあります
今回、私がAIに渡したのは、カタログから自分で読み取った数値と、機械やワークの状態を言葉にしたものだけです。カタログのPDFファイルそのものをアップロードすることも、実際の図面を見せることもしていません。
現場で試すときは、これだけは渡さないでください。
工具メーカーが公開しているカタログの型番(ASX445など)は公開情報なので、自社の機密そのものではありません。渡してはいけないのは、あなたの会社や製品を特定できる情報のほうです。なお、勤務先の生成AI利用ルールや、使うAIサービスの規約は、別途確認してください。
・実際の図面や設計データ
・会社名・工場名・取引先名
・自社の製品名やロット番号・図番など、削っているモノを特定できる情報
・現場や製品の写真
・個人が特定される情報
カタログの数値のような公開情報でも、AIに見てもらうのは自分の理解を助けるための私的な利用にとどめ、AIがまとめてくれた要約や表を、そのまま記事や資料に転載しない。これは今回の実演でも守ったルールです。ここに図面や社名が加わると、話は情報漏洩や身バレの領域に変わります。カタログを開くのと、自社の情報をアップロードするのは、まったく別の話だと思っておいてください。
使うときの注意と、正直なところ
この記事の内容を試す前に
- ここで出てきた数字は、あくまでAIとカタログを使った読み解きの一例です。実際の加工条件を保証するものではありません
- 実際に加工する際は、必ずメーカー公式の最新カタログ・技術資料で確認し、自社の機械・被削材・工具の組み合わせに合わせて調整してください
- 初めて使う条件は、無理のない条件から少しずつ調整するのが基本です。すべての数値を低くすれば安全、という意味ではありません(送りを下げすぎると、擦って加工硬化することもあります)
- 保護メガネなどの保護具の着用と、機械メーカー・工具メーカー、そして何より自社の安全基準を優先してください
- 本記事の内容によって生じた損害について、当ブログは責任を負いかねます
もう一つ、AIにカタログを見てもらうときの注意もあわせて書いておきます。
・カタログをAIに見てもらうのは、あくまで自分の理解を助けるための私的な利用の範囲で。
・AIの出力(要約や表)をそのまま記事や資料に転載しない。自分の言葉で書き直す。
・アップロード先のAIサービスの利用規約や、データの取り扱いも確認しておく。
「カタログが無料で見られる」ことと「自由に転載していい」ことはイコールではありません。私自身も、この記事でカタログの表そのものは一切載せず、数値は自分の言葉で書き直しています。
まとめ
アプリの中では、コストの都合で「AIに切削条件を相談する」機能を諦めました。でも、読者のみなさんが自分のAIで1回だけ手で相談するなら、アプリ側の費用なしでできます。今回はそれを実際にやってみて、記事の形にして渡すことにしました。
実演で得たものは、正解でも公式でもありません。私が長年感覚でやってきた「剛性があれば負荷を掛ける、なければ抵抗を減らす」という基準に、AIが「適正な刃当たりを確保する」という、より正確な言葉をくれた。それだけです。
今日渡したのは、あくまで型です。カッタ径や刃数まで踏み込んだ先は、あなたの機械と、あなたの相棒(AI)で試してみてください。
あわせてどうぞ


以上、ご安全に!!
コメント